高温合金刀具粗加工 优化轧机CNC刀具与刃具的实践路径
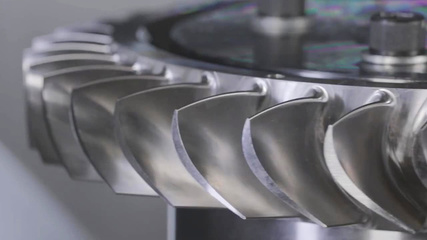
高温合金因其优异的耐高温、抗腐蚀和高强度特性,在航空航天、能源和轧机等重工业领域得到广泛应用。这些特性也使其成为典型的难加工材料,尤其是在粗加工阶段,刀具磨损快、切削力大、加工效率低等问题尤为突出。针对轧机CNC刀具与刃具的粗加工优化,需要从刀具材料、几何结构、切削参数和冷却策略等多维度入手,才能实现高效、稳定且经济的加工过程。
刀具材料的选择是粗加工高温合金的基础。硬质合金(如细晶粒或超细晶粒牌号)因其良好的耐磨性和抗冲击性,常作为粗加工的首选。对于更高要求的场合,涂层技术至关重要:PVD涂层(如TiAlN、AlCrN)能显著提高刀具的红硬性和抗氧化性,减少月牙洼磨损;而CVD金刚石涂层则适用于连续切削中的耐磨保护。金属陶瓷和陶瓷刀具在特定工况下也可作为备选,但需注意其脆性带来的崩刃风险。针对轧机刀具常面临的重载断续切削,还需关注基体的韧性与涂层附着力的平衡。
刃具几何结构的优化直接关系到切削力与排屑效果。粗加工高温合金时,建议采用较大的前角(约10°~15°)以降低切削力,同时配合负倒棱(宽度0.1~0.2mm)增强刃口强度,防止崩刃。后角宜取6°~8°,以减少后刀面摩擦。对于轧机刀具,可设计变螺旋角或不等分齿距结构,抑制振动并改善切屑折断。刃口钝化处理(如ER钝化)能有效提高刃口均匀性,延长刀具寿命。合理的容屑槽形状和表面抛光处理可避免切屑粘连,确保排屑顺畅。
切削参数的优化是提升粗加工效率的关键。高温合金粗加工时,应采用较低的切削速度(通常20~40 m/min),以抑制刀具扩散磨损和塑性变形;进给量可适当增大(0.1~0.3 mm/z),以增加切屑厚度、减少加工硬化层对刀具的冲击;轴向切深和径向切宽则应结合刀具刚性和机床功率选择,一般轴向切深不超过刃长的2/3,径向切宽不超过刀具直径的50%。采用摆线铣削或螺旋插补等策略,可分散切削热、降低局部磨损,尤其适合轧机大型工件的粗加工。
冷却润滑策略同样不可忽视。高压冷却(压力≥5 MPa)能有效穿透切削区,降低刀具温度并冲断切屑,显著提高刀具寿命。对于高温合金,推荐使用含极压添加剂的乳化液或半合成切削液,避免使用纯水基冷却液导致的热冲击。在条件允许时,可尝试低温微量润滑(MQL)或液氮冷却,以减少冷却液消耗并改善环境友好性。
优化轧机CNC刀具与刃具用于高温合金粗加工,需从材料、几何、参数和冷却四个维度协同设计。通过合理匹配硬质合金基体与先进涂层,优化刃口与槽型结构,采用低转速、大进给的切削策略并结合高压冷却,可显著提升刀具寿命和加工效率,为轧机高温合金零部件的稳定生产提供可靠保障。随着刀具状态监控和自适应控制技术的发展,进一步实现粗加工过程的智能化优化将成为可能。
如若转载,请注明出处:http://www.cdbailida.com/product/126.html
更新时间:2026-11-07 03:31:08


